logo

جزئیات محصولات

Created with Pixso. خونه Created with Pixso. محصولات Created with Pixso.
آسیاب کاربید تنگستن پایان
Created with Pixso.

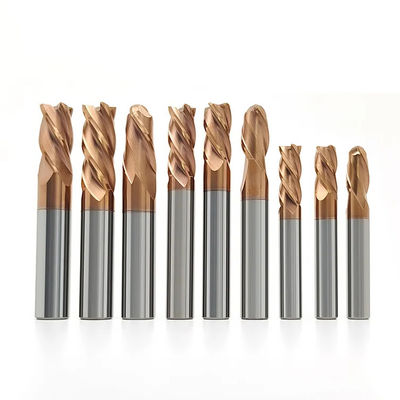
HRC55 رنگ طلایی پوشش Long Shank مربع پایان آسیاب Tungsten Carbide پایان آسیاب 4 فلوت 1/4 اینچ

HRC55 رنگ طلایی پوشش Long Shank مربع پایان آسیاب Tungsten Carbide پایان آسیاب 4 فلوت 1/4 اینچ

نام تجاری: KTS
شماره مدل: 4F-6MM
مقدار تولیدی: 100PIECES
قیمت: 1USD-20USD
شرایط پرداخت: T/T، وسترن یونیون، L/C
توانایی عرضه: 10000 پیک / ماه
اطلاعات دقیق
محل منبع:
سیچوان ، چین
گواهی:
ISO9001-2008
سختی:
HRC55
شمارش فلوت:
4
مواد:
کاربید تنگستن
محدوده اندازه:
1mm-20mm
قطر ساق پا:
1/4 اینچ
شکل:
مربع
جزئیات بسته بندی:
مورد پلاستیک
برجسته کردن:

کارخانه برش کاربید پایان

,

برش کارخانه کاربید جامد

توضیحات محصول

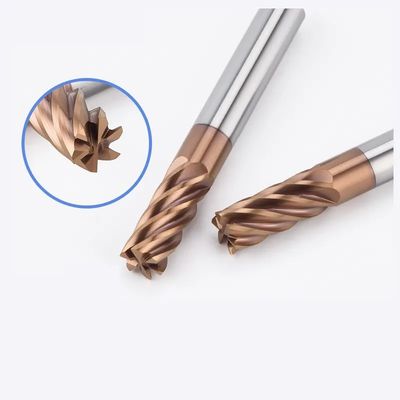
فرز انگشتی سر تخت چهار پره با شفت بلند و رنگ طلایی HRC55 اینچ 1/4 با پوشش

ماده‌ای مانند آلومینیوم نسبت به مواد دیگر تراشه‌های بزرگ‌تری تولید می‌کند. به همین دلیل، فرزهای انگشتی چهار پره به ندرت با آلومینیوم استفاده می‌شوند زیرا پره‌ها می‌توانند با تراشه‌ها مسدود شده و فرز را بشکنند.

برای مواد سخت‌تر، باید از پره‌های بیشتری استفاده کنید. داشتن پره‌های بیشتر، بار تراشه را کاهش داده و پرداخت سطح را بهبود می‌بخشد.

در حالی که تعداد، جهت و نوع پره‌های ابزار برش می‌تواند بسیار متفاوت باشد، ابزارهای رایج‌تر دارای دو پره و مارپیچ رو به بالا هستند تا تراشه‌ها را از برش به سمت بالا حرکت دهند.

  • 1. دو پره:بیشترین فضای پره را دارد و امکان ظرفیت حمل تراشه بیشتر در مواد نرم‌تر را فراهم می‌کند. عمدتاً در شیارزنی و جیب‌زنی مواد غیر آهنی مانند آلومینیوم که حذف تراشه یک نگرانی است، استفاده می‌شود.
  • 2. سه پره:امکان پرداخت بهتر قطعه در مواد سخت‌تر را فراهم می‌کند. سه پره استحکام بیشتری را فراهم کرده و امکان جیب‌زنی و شیارزنی مواد آهنی و غیر آهنی را می‌دهد.
  • 3. چهار پره/چند پره:ایده‌آل برای فرزکاری پرداخت. پره‌های اضافی امکان سرعت تغذیه سریع‌تر را برای تولید پرداخت بسیار ظریف‌تر از ابزارهای دو یا سه پره فراهم می‌کنند. با این حال، فضای پره کاهش یافته ممکن است مشکلاتی را در حذف تراشه ایجاد کند.

رایج‌ترین تعداد پره‌ها برای عملیات فرزکاری عمومی دو (فضای بهتر برای تخلیه تراشه) و چهار (پرداخت سطح بهتر) است.

مواد فرز انگشتی

فرزهای انگشتی از آلیاژهای فولاد کبالت (معروف به فولاد پرسرعت یا HSS) یا از کاربید تنگستن در یک شبکه کبالت (که به طور خلاصه "کاربید" نامیده می‌شود) ساخته می‌شوند.

  • 1. فولاد پرسرعت (HSS):مقاومت سایشی خوبی را فراهم می‌کند و هزینه کمتری نسبت به فرزهای انگشتی کبالت یا کاربید دارد. HSS برای فرزکاری عمومی مواد آهنی و غیر آهنی استفاده می‌شود. در حالی که معمولاً ارزان است، HSS مزایای عمر ابزار یا سرعت فرزهای انگشتی کبالت و کاربید را ارائه نمی‌دهد.
  • 2. کبالت:کبالت یک فولاد ابزار M42 با 8% محتوای کبالت است. کبالت گران‌تر است اما مقاومت سایشی و استحکام بیشتری نسبت به HSS (M7) فراهم می‌کند. از آنجایی که ابزار می‌تواند 10% سریع‌تر از HSS کار کند، نرخ حذف فلز و پرداخت بهتر از HSS است.
  • 3. کاربید جامد:کاربید به طور قابل توجهی سخت‌تر، صلب‌تر و مقاوم‌تر در برابر سایش نسبت به HSS است. با این حال، کاربید شکننده است و تمایل به تراشه شدن به جای سایش دارد. کاربید عمدتاً در کاربردهای پرداخت استفاده می‌شود. ابزارهای کاربید برای کارگاه‌هایی که ماشین‌های فرزکاری جدیدتر یا ماشین‌هایی با حداقل سایش اسپیندل دارند، مناسب‌تر هستند. صلبیت هنگام استفاده از ابزارهای کاربید حیاتی است. فرزهای انگشتی کاربید ممکن است قیمت بالاتری نسبت به فرزهای انگشتی کبالت داشته باشند، اما می‌توانند با سرعت 2.5 برابر سریع‌تر از فرزهای انگشتی HSS کار کنند.

جریان تولید

HRC55 رنگ طلایی پوشش Long Shank مربع پایان آسیاب Tungsten Carbide پایان آسیاب 4 فلوت 1/4 اینچ

HRC55 رنگ طلایی پوشش Long Shank مربع پایان آسیاب Tungsten Carbide پایان آسیاب 4 فلوت 1/4 اینچ

انتخاب ماده ابزار به ماده‌ای که باید برش داده شود و همچنین حداکثر سرعت اسپیندل دستگاه بستگی دارد. ماشین‌های فرزکاری کوچکتر ممکن است قادر به رسیدن به سرعت‌های اسپیندل توصیه شده برای فرزهای انگشتی کاربید نباشند.