logo

جزئیات محصولات

Created with Pixso. خونه Created with Pixso. محصولات Created with Pixso.
آسیاب کاربید تنگستن پایان
Created with Pixso.

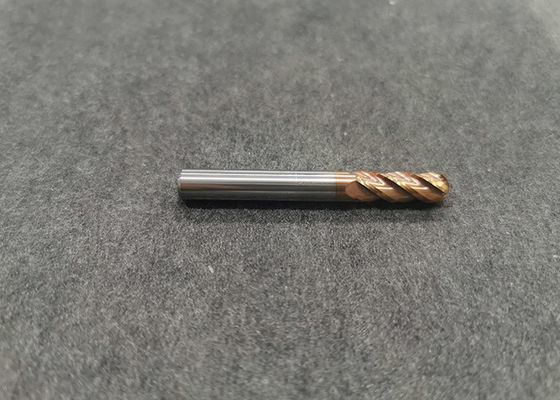
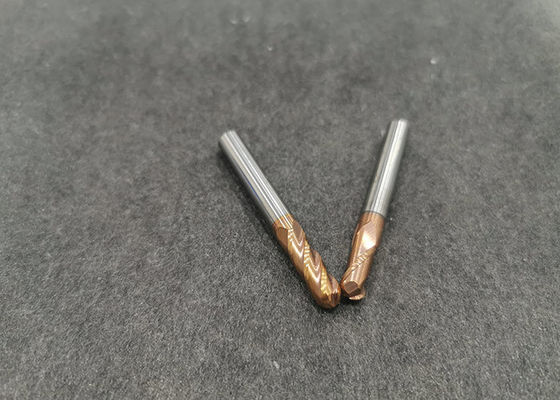
HRC55 طلایی رنگ چهار شیار تنگستن کارباید فرز انگشتی فرز انگشتی کارباید جامد برای فولاد آهن فولاد ضد زنگ

HRC55 طلایی رنگ چهار شیار تنگستن کارباید فرز انگشتی فرز انگشتی کارباید جامد برای فولاد آهن فولاد ضد زنگ

نام تجاری: KTS
شماره مدل: چهار FLUTE
مقدار تولیدی: 100 قطعه
قیمت: $1-20
شرایط پرداخت: L/C، T/T، وسترن یونیون
توانایی عرضه: 250000 قطعه / قطعه در هر ماه
اطلاعات دقیق
محل منبع:
سیچوان ، چین
گواهی:
ISO9001:2008
مواد:
کاربید تنگستن
سختی:
HRC55
شمارش فلوت:
1/2/3/4
محدوده اندازه:
1mm-20mm
پایان:
سنگ زنی ریز
نوع بینی:
بینی توپی، تخت
جزئیات بسته بندی:
مورد پلاستیک
برجسته کردن:

آسیاب پایان کاربید جامد

,

برش کارخانه پایان کاربید جامد

توضیحات محصول

فرز انگشتی کاربید تنگستن با 4 پره و سر تخت، رنگ طلایی، سختی HRC55

گیره فرز انگشتی

فرزهای انگشتی مورد استفاده در مراکز ماشینکاری عمدتاً از روش گیره فنری استفاده می‌کنند و در هنگام استفاده به صورت کنسول هستند. در طول فرآیند فرزکاری، گاهی اوقات فرز انگشتی ممکن است به تدریج از نگهدارنده ابزار خارج شود، به طوری که کاملاً از بین برود و قطعه کار اسقاط شود. دلیل آن معمولاً وجود سوراخ داخلی نگهدارنده ابزار و لایه روغنی قطر خارجی نگهدارنده فرز است که باعث کاهش نیروی گیره می‌شود. فرزهای انگشتی معمولاً با روغن ضد زنگ پوشانده می‌شوند. اگر از روغن برش غیرآبی برای برش استفاده شود، مهی از روغن نیز به سوراخ داخلی نگهدارنده ابزار می‌چسبد. هنگامی که لایه روغن روی دسته و نگهدارنده ابزار ذخیره می‌شود، نگهدارنده ابزار بسیار دشوار است که دسته را محکم نگه دارد و فرز انگشتی در طول پردازش شل و گم می‌شود. بنابراین، قبل از گیره کردن فرز انگشتی، دسته فرز انگشتی و سوراخ داخلی گیره ابزار باید با مایع تمیز کننده تمیز شده و سپس قبل از گیره کردن خشک شوند.
هنگامی که قطر فرز انگشتی بزرگ است، حتی اگر نگهدارنده ابزار و نگهدارنده ابزار بسیار تمیز باشند، ممکن است حادثه از دست دادن ابزار رخ دهد. در این زمان، باید از نگهدارنده ابزاری با شکاف صاف و روش قفل جانبی مربوطه استفاده شود.
مشکل دیگری که ممکن است پس از گیره کردن فرز انگشتی رخ دهد این است که فرز انگشتی در هنگام پردازش در محل اتصال نگهدارنده ابزار می‌شکند. دلیل آن معمولاً این است که نگهدارنده ابزار برای مدت طولانی فرسوده شده است و قسمت اتصال نگهدارنده ابزار به شکل مخروطی فرسوده شده است. با یک نگهدارنده ابزار جدید جایگزین کنید.

لرزش فرز انگشتی

به دلیل وجود شکاف جزئی بین فرز انگشتی و نگهدارنده ابزار، فرز ممکن است در طول پردازش بلرزد. لرزش باعث می‌شود لبه برش فرز انگشتی در مقدار برش ناهموار باشد و انبساط برش نسبت به مقدار تنظیم شده اصلی افزایش می‌یابد و دقت ماشینکاری و عمر ابزار را تحت تأثیر قرار می‌دهد. با این حال، هنگامی که عرض شیار پردازش شده کوچک است، ابزار می‌تواند عمداً لرزانده شود و عرض شیار مورد نیاز با افزایش برش و مقدار انبساط به دست آید، اما در این حالت، حداکثر دامنه فرز انگشتی باید زیر 0.02 میلی متر باشد، در غیر این صورت برش پایدار انجام شود. در ماشینکاری معمولی، هرچه لرزش فرز کمتر باشد، بهتر است.
هنگامی که لرزش ابزار رخ می‌دهد، باید کاهش سرعت برش و سرعت پیشروی را در نظر بگیرید. اگر هر دو 40% کاهش یافته باشند و هنوز لرزش زیادی وجود داشته باشد، باید کاهش مقدار برش را در نظر بگیرید.
اگر در طول پردازش رزونانس رخ دهد، دلیل آن ممکن است سرعت برش بیش از حد بالا، نرخ پیشروی کم، ابزار ناکافی، نیروی گیره قطعه کار ناکافی و شکل قطعه کار یا روش گیره قطعه کار باشد. اقدامات مانند تنظیم مقدار برش، افزودن سختی قطعه ابزار و افزایش سرعت پیشروی.
برش انتهایی فرز انگشتی
در فرزکاری CNC حفره قالب و سایر قطعات کار، هنگامی که نقطه برش یک قسمت مقعر یا حفره عمیق است، افزایش فرز انگشتی لازم است. اگر از فرز انگشتی با لبه بلند استفاده شود، به دلیل انحراف زیاد ابزار، ایجاد لرزش و شکستن ابزار آسان است. بنابراین، در فرآیند ماشینکاری، اگر فقط لبه‌های برش با انتهای ابزار مشابه نیاز به شرکت در برش داشته باشند، بهتر است از فرز انگشتی با لبه کوتاه و دسته بلند با طول کل ابزار بیشتر استفاده شود. هنگام استفاده از فرز انگشتی با قطر بزرگ برای پردازش قطعه کار بر روی ماشین ابزار CNC افقی، به دلیل تغییر شکل زیاد ناشی از وزن ابزار، باید به عنوان برش انتهایی عالی توجه بیشتری شود. اگر از فرز انگشتی با لبه بلند استفاده می‌کنید، باید سرعت برش و سرعت پیشروی را به طور قابل توجهی کاهش دهید.

انتخاب پارامترهای برش

انتخاب سرعت برش عمدتاً به ماده قطعه کار مورد پردازش بستگی دارد؛ انتخاب سرعت پیشروی عمدتاً به ماده قطعه کار مورد پردازش و قطر فرز انگشتی بستگی دارد. نمونه‌های ابزار برخی از تولیدکنندگان ابزار خارجی دارای جدولی از پارامترهای برش ابزار برای مراجعه هستند. با این حال، انتخاب پارامترهای برش تحت تأثیر عوامل زیادی مانند ماشین ابزار، مته ابزار، شکل قطعه کار مورد پردازش و روش‌های گیره قرار می‌گیرد. سرعت برش و سرعت پیشروی باید با توجه به وضعیت واقعی تنظیم شوند.
هنگامی که عمر ابزار عامل اولویت‌دار است، می‌توان سرعت برش و سرعت پیشروی را به طور مناسب کاهش داد؛ هنگامی که حذف تراشه از لبه خوب نیست، می‌توان سرعت برش را به طور مناسب افزایش داد.

انتخاب روش‌های برش

استفاده از فرزکاری پایین‌رو به دفاع از پوشش تیغه کمک کرده و می‌تواند عمر ابزار را بهبود بخشد. اما دو نکته وجود دارد که باید به آنها توجه کرد:
اگر از ماشین ابزار معمولی استفاده می‌کنید، باید سعی کنید شکاف مکانیزم پیشروی را از بین ببرید.
هنگامی که سطح قطعه کار دارای لایه اکسید یا لایه سخت شده دیگر ناشی از فرآیند ریخته‌گری و آهنگری باقی مانده است، توصیه می‌شود از فرزکاری معکوس استفاده شود.